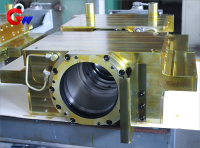
குளிர் உருட்டல் ஆலை இயந்திரத்தின் இயக்கப் பக்க இடைநிலை உருளை தாங்கு உருளைத் தொகுதி
குளிர் உருட்டு ஆலையின் இயக்கப் பக்கத்தில் உள்ள இடைநிலை உருளைத் தாங்கித் தொகுதியின் மூலப்பொருள் மற்றும் வெப்பச் செயலாக்கம்
இயக்கப் பக்க இடைநிலை உருளைத் தாங்கித் தொகுதியின் உடல் பாகப் பொருள்:
≥500 MPa இழுவிசை வலிமை கொண்ட உயர் வலிமை வார்ப்பிரும்பு (HT300/HT350) அல்லது வார்ப்பிரும்பு (ZG310-570).
தேய்மானத்தைத் தாங்கும் உள்வரி:
வெண்கலம் (ZCuAl10Fe3) அல்லது மாற்றியமைக்கப்பட்ட PTFE பொருள் போன்ற பாலிமர் கலவைப் பொருள்.
வெப்ப ஏற்றம்:
வார்ப்புகளின் உள் அழுத்தத்தை நீக்குவதற்கும், முக்கியமான தொடர்புப் பரப்புகளை உயர் அதிர்வெண் மூலம் கடினப்படுத்துவதற்கும், அவற்றுக்கு முதிர்வுச் சிகிச்சை தேவைப்படுகிறது; இதன் வழக்கமான கடினத்தன்மை HRC 45-50 ஆகும்.
பிராண்ட்: ஜி.டபிள்யூ பிரிசிஷன்
தயாரிப்பு தோற்றம்: Liaoyang
விநியோக நேரம்: ஒப்பந்த நிபந்தனை
- GW Precision
- சீனா, லுயோயாங்
- ஒப்பந்த நிபந்தனை
- தகவல்
குளிர் உருட்டல் ஆலை இயந்திரத்தின் இயக்கப் பக்க இடைநிலை உருளைத் தாங்கித் தொகுதி
இயக்கப் பக்க இடைநிலை உருளைத் தாங்கு உருளைத் தொகுதியின் பரிமாணங்கள் மற்றும் சகிப்புத்தன்மைகள்
தாங்கு உருளை பொருத்தும் துளைகள்:
பேரிங்கின் வகை மற்றும் உருட்டாலையின் தேவைகளுக்கு ஏற்ப, பேரிங் பொருத்தும் துளைகள் துல்லியமாக இயந்திரத்தால் செதுக்கப்படுகின்றன. TQO தொடர் நான்கு-வரிசை கூம்பு உருளை பேரிங்குகள் போன்றவற்றுக்கு, பேரிங் உற்பத்தியாளரின் விவரக்குறிப்புகள் மற்றும் உண்மையான அசெம்பிளி வடிவமைப்பைப் பொறுத்து, பொருந்தக்கூடிய பொருத்த சகிப்புத்தன்மை பொதுவாக உள் துளைக்கு H6 அல்லது வெளி விட்டத்திற்கு js6 ஆகும்.
மேற்பரப்பு சொரசொரப்பு:
பேரிங் இணையும் மேற்பரப்பின் Ra மதிப்பு ≤ 0.8 μm ஆகவும், இணையாத மேற்பரப்பின் Ra மதிப்பு ≤ 3.2 μm ஆகவும் உள்ளது. கட்டுப்படுத்தப்பட்ட மேற்பரப்பு சொரசொரப்பு, ஒரு நிலையான பேரிங் பொருத்தத்தையும் நம்பகமான தொடர்பு நிலையையும் வழங்க உதவுகிறது.
நிலைப்படுத்தல் துல்லியம்:
தாங்கு உருளைத் துளையின் வட்டவடிவம் ≤ 0.008 மிமீ ஆகவும், அதன் ஒருங்கச்சுத்தன்மை ≤ 0.015 மிமீ/500 மிமீ ஆகவும் உள்ளது. வெப்ப விரிவாக்கம் மற்றும் உண்மையான இயக்க நிலைமைகளைக் கருத்தில் கொண்டு, உருளைக் கழுத்துடனான பொருத்த இடைவெளி 0.05-0.10 மிமீ ஆகும்.
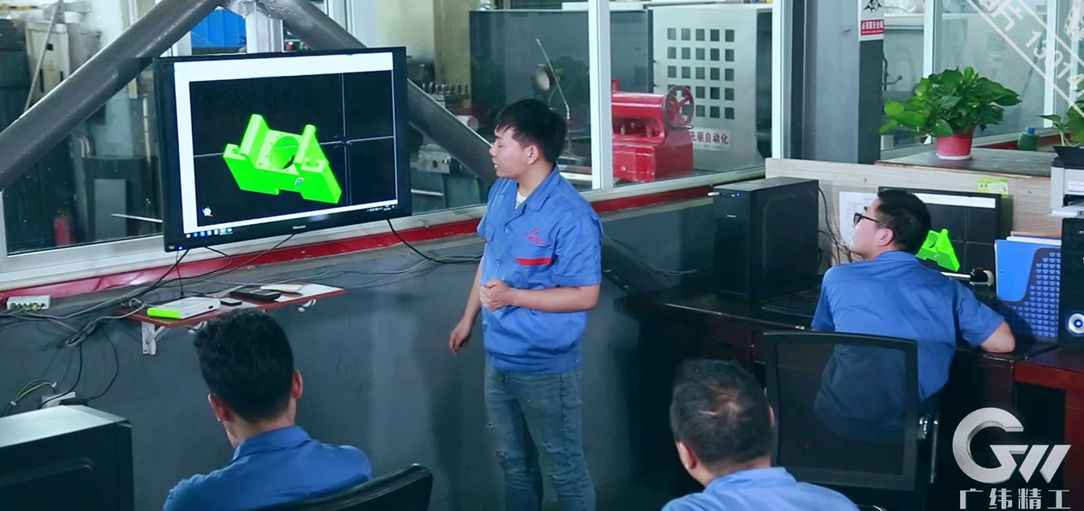
CNC இயந்திர நிரலாக்கம்
உற்பத்திக்கு முன்பாக, CNC எந்திரப் பணி நிரல்கள் கணினி அடிப்படையிலான உருவகப்படுத்துதல் மூலம் சரிபார்க்கப்படுகின்றன. பரிமாணத் துல்லியத்தை மேம்படுத்தவும், தேவையற்ற கருவி அசைவுகளைக் குறைக்கவும், மற்றும் சீரான எந்திரப் பணித் தரத்தைப் பராமரிக்கவும் கருவிப் பாதைகளும் எந்திரப் பணி வரிசைமுறைகளும் உகந்ததாக்கப்படுகின்றன. முறையான செயல்முறைத் திட்டமிடல், தாங்குதளத்தில் தூய்மையான மற்றும் சீரான எந்திரப் பணி மேற்பரப்புகளை உருவாக்கவும் உதவுகிறது.
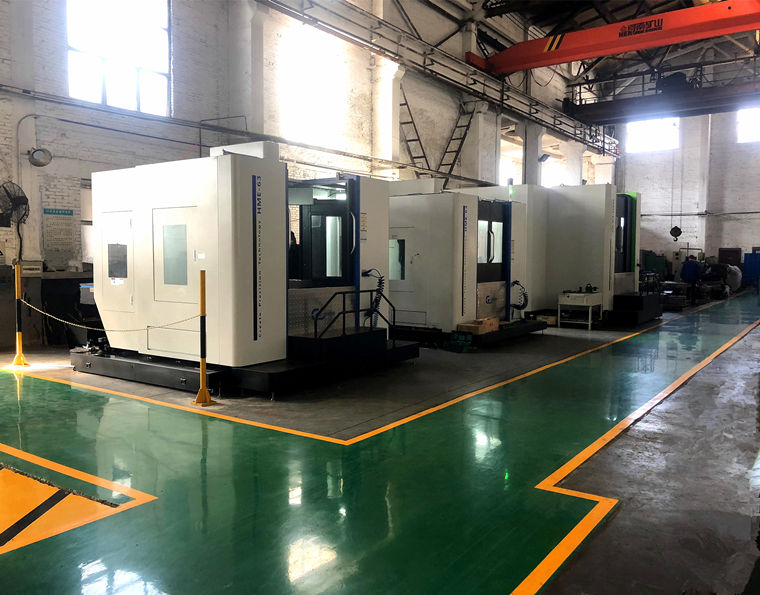
உயர்-துல்லிய செயலாக்க உபகரணங்கள்
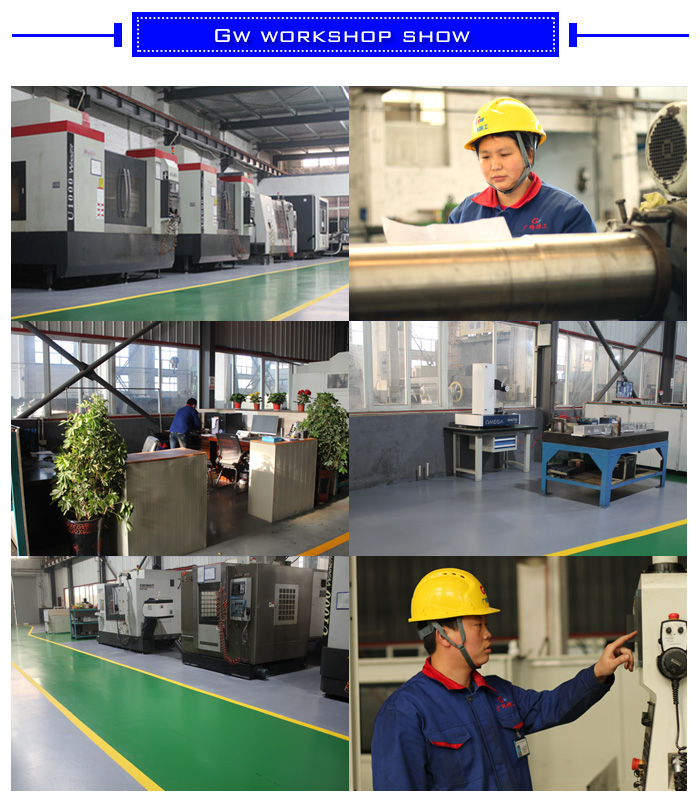
இயக்கப் பக்க இடைநிலை உருளைத் தாங்கித் தொகுதியின் அளவு மற்றும் கட்டமைப்புச் சிக்கலான தன்மைக்கு ஏற்ப, CNC கிடைமட்ட எந்திர மையங்கள், CNC செங்குத்து எந்திர மையங்கள், ஐந்திலக்க எந்திர மையங்கள் மற்றும் பிற உயர் துல்லிய உபகரணங்கள் தேர்ந்தெடுக்கப்படுகின்றன. இந்த இயந்திரங்கள் பெரிய தாங்கித் துளைகள், பொருத்தும் பரப்புகள், போல்ட் துளைகள் மற்றும் சிக்கலான கட்டமைப்பு அம்சங்களுக்குத் தேவையான நிலைப்படுத்தல் துல்லியத்தையும் எந்திரத் திறனையும் வழங்குகின்றன.
உற்பத்தி மற்றும் ஒருங்கிணைப்பு செயல்முறை
குறிப்பிடப்பட்ட இடங்களில், தாங்கு துளைகள் CNC துளையிடும் மற்றும் அரைக்கும் இயந்திரங்களில் IT6-நிலைத் துல்லியத்திற்கு இயந்திர வேலைப்பாடு செய்யப்படுகின்றன. தேவையான பரிமாணத் துல்லியம் மற்றும் மேற்பரப்புத் தரத்தை அடைவதற்காக, இறுதிப் பக்குவப்படுத்தலுக்கு மெருகூட்டுதல் அல்லது அரைத்தல் பயன்படுத்தப்படலாம். உருட்டாலைச் சட்டகத்துடன் துல்லியமான இணைப்பை உறுதி செய்வதற்காக, முக்கியமான போல்ட் துளைகளின் நிலைப்பிழை ≤ 0.05 மி.மீ. ஆக உள்ளது.
அசெம்பிளி தேவைகள்:
பேரிங் முன்சுமையானது, பேரிங் உற்பத்தியாளரின் விவரக்குறிப்புகள் மற்றும் உண்மையான உருட்டாலை வடிவமைப்பின்படி சரிசெய்யப்படுகிறது. பொருந்தக்கூடிய பேரிங் அமைப்புகளுக்கு, அச்சு முன்சுமையானது 8-12 kN எனக் குறிப்பிடப்படலாம். நிறுவலின் போது, கட்டுப்படுத்தப்பட்ட இணைப்பு விசையை வழங்குவதற்கும், பேரிங், உருளைக் கழுத்து மற்றும் பேரிங் பிளாக் ஆகியவற்றின் மீது ஏற்படும் தாக்கச் சுமைகளைத் தவிர்ப்பதற்கும் ஹைட்ராலிக் நட்டுகள் பயன்படுத்தப்படலாம்.
தர செயல்முறை கட்டுப்பாடு
மூலப்பொருள் தயாரிப்பு மற்றும் குறை கண்டறிதல் முதல் வெப்பச் சிகிச்சை, CNC இயந்திர வேலைப்பாடு, இறுதி மெருகூட்டல் மற்றும் இறுதி ஆய்வு வரை, உற்பத்தி செயல்முறை முழுவதும் தரக் கட்டுப்பாடு செயல்படுத்தப்படுகிறது. உற்பத்திப் பொருள் அடுத்த உற்பத்தி நிலைக்குச் செல்வதற்கு முன், ஒவ்வொரு செயல்முறையும் ஆய்வு செய்யப்பட்டு அங்கீகரிக்கப்படுகிறது.
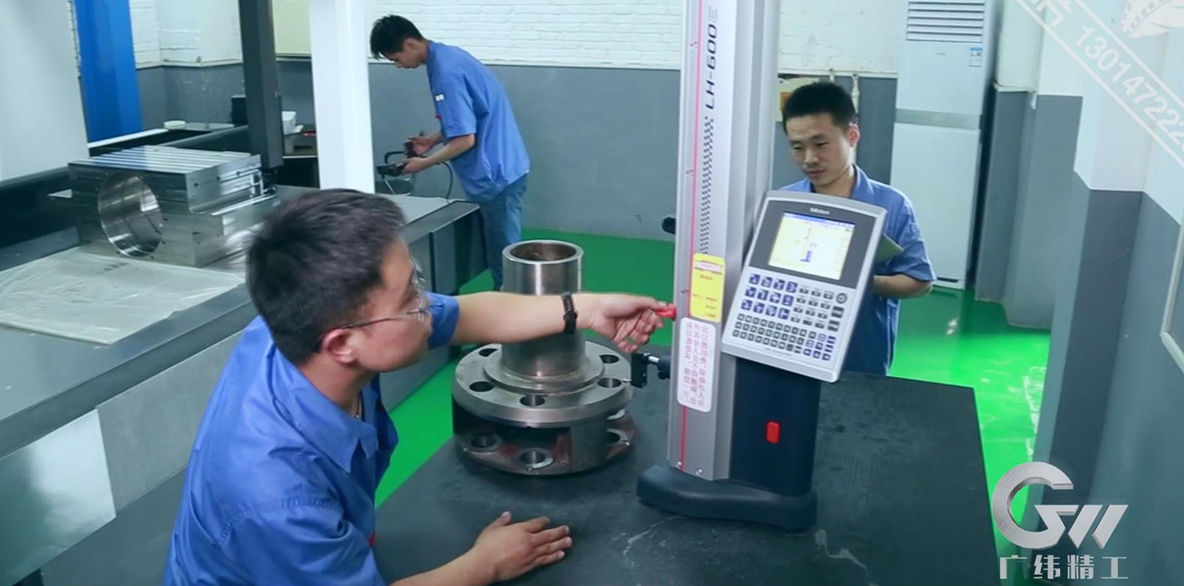
பரிசோதனை மற்றும் சோதனை
ஒவ்வொரு இயக்கப் பக்க இடைநிலை உருளைத் தாங்கித் தொகுதியின் தரத்தைச் சரிபார்க்க, கடுமையான ஆய்வு மற்றும் சோதனை நடைமுறைகள் பயன்படுத்தப்படுகின்றன. தர ஆவணங்களில் வேதியியல் கலவைப் பகுப்பாய்வு, வெப்பச் செயலாக்கப் பதிவுகள், குறைபாடு கண்டறிதல் அறிக்கைகள், பரிமாணச் சகிப்புத்தன்மை ஆய்வு மற்றும் வடிவவியல் சகிப்புத்தன்மை ஆய்வு ஆகியவை அடங்கும். முக்கியமான எந்திரப் பரிமாணங்கள், துளை வடிவியல், துளை நிலைகள் மற்றும் வடிவம் மற்றும் நிலைச் சகிப்புத்தன்மைகளைச் சரிபார்க்க, ஒருங்கிணைப்பு அளவிடும் இயந்திரங்கள் மற்றும் பிற துல்லியமான ஆய்வு கருவிகள் பயன்படுத்தப்படுகின்றன. முழுமையான உற்பத்தித் தடயத்தைக் கண்டறியும் பொருட்டு, அனைத்து ஆய்வுப் பதிவுகளும் பராமரிக்கப்படுகின்றன.
இடைநிலை உருளை தாங்கு உருளைத் தொகுதியின் உயவு மற்றும் முத்திரையிடல்
உயவு அமைப்பு:
உபகரணம் மற்றும் தாங்கியின் தேவைகளுக்கு ஏற்ப, இடைநிலை உருளைத் தாங்கியானது 0.3-0.5 MPa அழுத்தம் மற்றும் 30-50 L/min பாய்வு விகிதத்துடன் கூடிய அடர்த்தியான மெல்லிய-எண்ணெய் உயவு முறையையோ, அல்லது நிமிடத்திற்குச் சுமார் 5-10 சொட்டுகள் என்ற எண்ணெய் வழங்கும் விகிதத்துடன் கூடிய எண்ணெய்-காற்று உயவு முறையையோ பயன்படுத்தலாம். தாங்கியின் இயக்க வேகம், சுமை, வெப்பநிலை மற்றும் உயவு அமைப்பு ஆகியவற்றைப் பொறுத்து, பரிந்துரைக்கப்பட்ட உயவு எண்ணெயின் பாகுத்தன்மை 40°C-ல் ISO VG 68-100 ஆகும்.
சீலிங் வடிவமைப்பு:
நீர், தூசி, உருளும் குளிரூட்டி மற்றும் உலோகத் துகள்கள் உள்ளே நுழைவதைக் குறைக்க, ஒரு சிக்கலான அடைப்பு மற்றும் சுருள்வில் வலுவூட்டப்பட்ட விளிம்பு அடைப்பு ஆகியவற்றைக் கொண்ட ஒரு ஒருங்கிணைந்த அடைப்பு அமைப்பைப் பயன்படுத்தலாம். பொருந்தக்கூடிய தூய்மைத் தேவையை ISO 4406 18/16/13 எனக் குறிப்பிடலாம். அடைப்புப் பொருட்களில், இயக்க வெப்பநிலை, மசகு எண்ணெய், குளிரூட்டி மற்றும் தேய்மான நிலைகளுக்கு ஏற்ப தேர்ந்தெடுக்கப்படும் உயர்-வெப்பநிலை-எதிர்ப்பு ஃப்ளோரோரப்பர் (FKM) அல்லது பாலியூரிதேன் (PU) ஆகியவை அடங்கும்.