



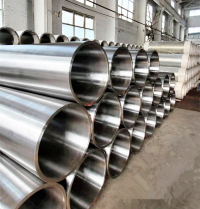
செப்புத் தகடு உருட்டு ஆலை இயந்திரத்தில் பயன்படுத்தப்படும் வார்ப்பு எஃகு சுருள்
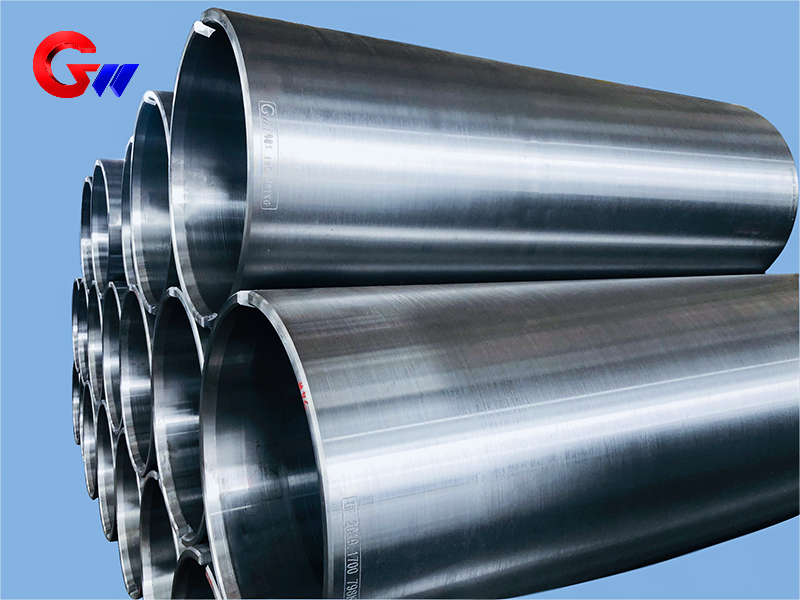
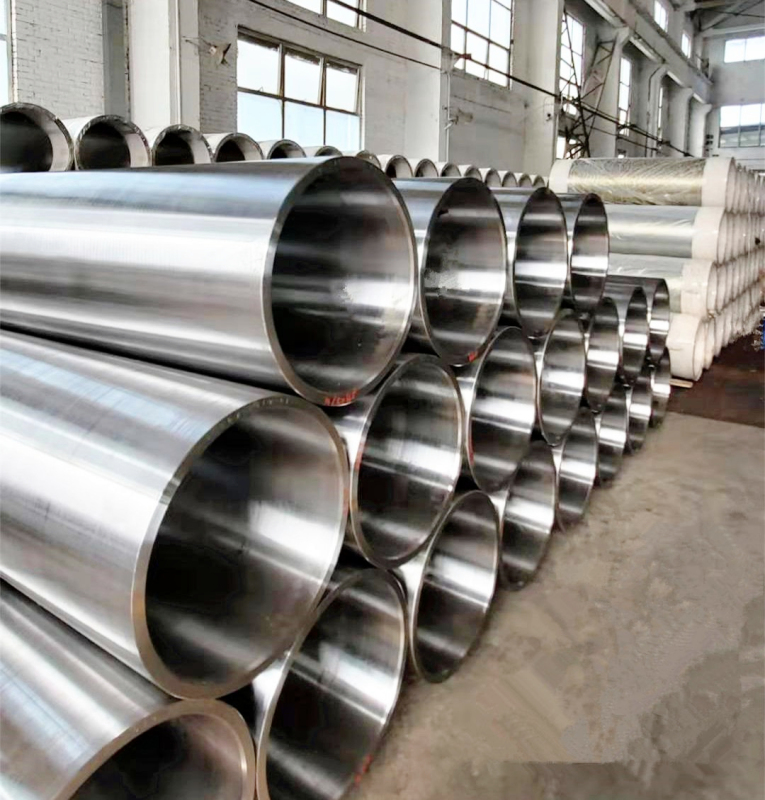
செப்புத் தகடு உருட்டு ஆலைகளுக்கான 35CrMoV வார்ப்பு எஃகு உறை, மையவிலக்கு வார்ப்பு, வெப்பச் செயலாக்கம், பிரத்யேகத் துளையிடல், துல்லியமான CNC எந்திர வேலைப்பாடு மற்றும் 100% இயக்கச் சமநிலை ஆய்வு ஆகியவற்றைக் கொண்டு தயாரிக்கப்படுகிறது. வாடிக்கையாளரின் தேவைகளுக்கு ஏற்ப இயந்திரவியல் பண்புகளும் வடிவவியல் சகிப்புத்தன்மைகளும் கட்டுப்படுத்தப்படும் வகையில், 565×505×1600 மிமீ மற்றும் 665×605×2000 மிமீ ஆகிய தனிப்பயனாக்கப்பட்ட விவரக்குறிப்புகள் இதில் அடங்கும்.
- GW Precision
- சீனா, லுயோயாங்
- ஒப்பந்த நிபந்தனை
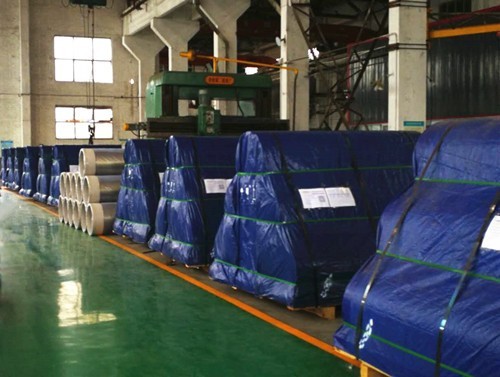
- எஃகு சுருளின் ஆண்டு உற்பத்தித் திறன் 4000 துண்டுகள் ஆகும்.
- தகவல்
செப்புத் தகடு உருட்டு ஆலை இயந்திரத்தில் பயன்படுத்தப்படும் வார்ப்பு எஃகு சுருள்
| வார்ப்பு எஃகு சுருள் | பொருள் | விவரக்குறிப்பு |
| செப்புத் தகட்டின் உருட்டு ஆலை இயந்திரத்தில் பயன்படுத்தப்படுகிறது | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
வார்ப்பு எஃகு ஸ்லீவ் என்பது செப்புத் தகடு உருட்டு ஆலை உபகரணங்களில் பயன்படுத்தப்படும் ஒரு பெரிய, துல்லியமான இயந்திர பாகம் ஆகும். ஜி.டபிள்யூ பிரசிஷன், வாடிக்கையாளரின் வரைபடங்கள், மூலப்பொருள் தேவைகள், பரிமாண சகிப்புத்தன்மைகள் மற்றும் வடிவியல் துல்லியத் தேவைகளுக்கு ஏற்ப, வாடிக்கையாளரின் தேவைக்கேற்ப தனிப்பயனாக்கப்பட்ட எஃகு ஸ்லீவ்களைத் தயாரிக்கிறது. இந்தத் தயாரிப்பைப் பொறுத்தவரை,35CrMoV கலப்பு எஃகுகிடைக்கப்பெறும் விவரக்குறிப்புகளுடன், மூலப்பொருளாகப் பயன்படுத்தப்படுகிறது.565×505×1600 மிமீமற்றும்665×605×2000 மிமீ.
உற்பத்திச் செயல்முறையானது, கட்டுப்படுத்தப்பட்ட உருக்குதல் மற்றும் வார்ப்பு, மையவிலக்கு வார்ப்பு, வெப்பச் செயலாக்கம், பிரத்யேகத் துளையிடல், துல்லியமான CNC எந்திர வேலைப்பாடு மற்றும் இயக்கச் சமநிலை ஆய்வு ஆகியவற்றை ஒருங்கிணைக்கிறது. வார்ப்பு எஃகு உறையின் ஒருமையம், உருளைத்தன்மை, சமச்சீர் மற்றும் இயக்கச் சமநிலையைக் கட்டுப்படுத்துவதற்காக, தொடர்ச்சியான மேம்பாட்டின் மூலம் இந்த முழுமையான செயலாக்க அமைப்பு உருவாக்கப்பட்டுள்ளது.
35CrMoV பொருள் மற்றும் இயந்திர பண்புகள்
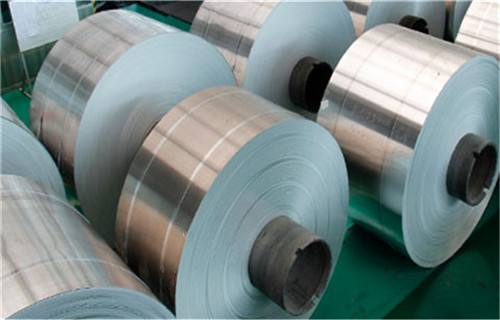
தேவையான இயந்திரவியல் பண்புகளைப் பெறுவதற்காக, 35CrMoV வார்ப்பு எஃகு உறையானது தணித்தல் மற்றும் பதப்படுத்துதல் மூலம் வெப்பச் செயலாக்கம் செய்யப்படுகிறது. வெப்பச் செயலாக்கத்திற்குப் பிறகான பொதுவான செயல்திறன் குறிகாட்டிகளில் கடினத்தன்மை, இழுவிசை வலிமை, வளைவு வலிமை, நீட்சி, தாக்க உறுதித்தன்மை மற்றும் உயர்-வெப்பநிலைக் கடினத்தன்மை ஆகியவை அடங்கும்.
வழக்கமான இயந்திர பண்புகள் பின்வருமாறு:
கடினத்தன்மை: அறை வெப்பநிலையில் HRC 48–52ராக்வெல் கடினத்தன்மை சோதனையின்படிASTM E18.
இழுவிசை வலிமை: அறை வெப்பநிலையில் 1500–1800 MPaஅதன்படி சோதிக்கப்பட்டதுASTM E8.
தாங்கு வலிமை: 1200–1400 MPa.
நீட்சி: 10–15%ஒரு அடிப்படையில்50 மிமீ அளவீட்டு நீளம்.
தாக்கத் தாங்குதிறன்: 20–40 J/cm²சார்ப்பி நாட்ச் இம்பாக்ட் முறை மூலம் சோதிக்கப்பட்டது.
சிவப்பு கடினத்தன்மை: 600°C-ல் ≥HRC 38, பிறகு சோதிக்கப்பட்டது1 மணி நேரம் உயர் வெப்பநிலையில் வைத்திருத்தல்.
உருட்டு ஆலை இயந்திரங்களில் பயன்படுத்தப்படும் ஒரு எஃகு உறைக்கு இந்தப் பண்புகள் முக்கியமானவை, ஏனெனில் தொடர்ச்சியான இயந்திரச் செயல்பாட்டின் போது அந்தப் பாகம் போதுமான வலிமையையும் பரிமாண நிலைத்தன்மையையும் பராமரிக்க வேண்டும். இறுதி வெப்பச் செயலாக்க நிலை மற்றும் ஆய்வுத் தேவைகளை வாடிக்கையாளரின் தொழில்நுட்ப விவரக்குறிப்பின்படி கட்டுப்படுத்தலாம்.
கட்டுப்படுத்தப்பட்ட உருகுதல் மற்றும் வார்ப்பு செயல்முறை
ஜி.டபிள்யூ பிரசிஷன், வார்ப்பு எஃகு ஸ்லீவ்களின் உற்பத்திக்காகக் கட்டுப்படுத்தப்பட்ட உருக்குதல் மற்றும் வார்ப்புத் தொழில்நுட்பத்தைப் பயன்படுத்துகிறது. வார்ப்பு எஃகு ஸ்லீவ் மூலப்பொருளின் வேதியியல் கலவையைக் கட்டுப்படுத்துவதற்காக, இந்த உருக்குதல் மற்றும் வார்ப்பு உபகரணங்களுக்கு ஆய்வு மற்றும் சோதனை நடைமுறைகள் துணைபுரிகின்றன.
மூலப்பொருட்களின் கலவையைத் துல்லியமாகக் கட்டுப்படுத்துவது, அதனைத் தொடரும் வார்ப்பு, வெப்பச் செயலாக்கம் மற்றும் இயந்திர வேலைப்பாடுகளுக்கு ஒரு நம்பகமான அடிப்படையை வழங்குகிறது. அடுத்தடுத்த உற்பத்தி நிலைகளுக்குச் செல்வதற்கு முன், எஃகு உறையானது குறிப்பிடப்பட்ட மூலப்பொருள் தேவைகளைப் பூர்த்தி செய்கிறதா என்பதைச் சரிபார்க்க மூலப்பொருள் பரிசோதனைச் செயல்முறை பயன்படுத்தப்படுகிறது.
பெரிய அளவிலான எஃகு ஸ்லீவ்களைப் பொறுத்தவரை, வார்ப்பு மூலப்பொருளின் தரம், பிற்கால இயந்திர வேலைப்பாடுகளின் நிலைத்தன்மை மற்றும் இறுதி வடிவவியல் துல்லியம் ஆகியவற்றில் நேரடித் தாக்கத்தை ஏற்படுத்துகிறது. எனவே, மூலப்பொருள் கட்டுப்பாடு மற்றும் வார்ப்புத் தரம் ஆகியவை முழுமையான உற்பத்திச் செயல்முறையின் முக்கியப் பகுதிகளாகும்.
வார்ப்பு எஃகு ஸ்லீவ்களுக்கான மையவிலக்கு வார்ப்பு
மையவிலக்கு வார்ப்புவார்ப்பு எஃகு ஸ்லீவின் உள் மற்றும் வெளிப் பரப்புகளின் தரம் மற்றும் ஒருமைப்பாட்டை மேம்படுத்த இது பயன்படுத்தப்படுகிறது. மையவிலக்கு வார்ப்பு செயல்முறை, மேற்பரப்புக் குறைபாடுகள் ஏற்படுவதைக் குறைக்க உதவுகிறது.விரிசல்கள், கசடு உட்பொருட்கள், துளைகள் மற்றும் மணல் குழிகள்.
ஒரு பெரிய உருளை வடிவப் பாகத்திற்கு வார்ப்புப் பரப்பின் தரம் மிகவும் முக்கியமானது, ஏனெனில் அதைத் தொடர்ந்து செய்யப்படும் இயந்திர வேலைப்பாடுகள், வார்ப்புப் பொருளிலிருந்து துல்லியமான உள் மற்றும் வெளி உருளைப் பரப்புகளை உருவாக்க வேண்டும். ஒரு நிலையான வார்ப்புச் செயல்முறை, துளையிடுதல், திருப்புதல், அரைத்தல் மற்றும் பிற துல்லியமான இயந்திர வேலைப்பாடுகளுக்கு ஒரு பொருத்தமான அடித்தளத்தை வழங்குகிறது.
வார்ப்பு மற்றும் ஆரம்பகட்ட ஆய்வுக்குப் பிறகு, எஃகு ஸ்லீவ் வெற்றுப்பொருள் அடுத்தடுத்த இயந்திர வேலைப்பாடு மற்றும் வெப்பச் செயலாக்க செயல்முறைகளுக்குள் நுழைகிறது. குறிப்பிட்ட உற்பத்தி வழிமுறையானது, ஸ்லீவின் விவரக்குறிப்பு மற்றும் வாடிக்கையாளர் தேவைகளுக்கு ஏற்ப சரிசெய்யப்படுகிறது.

வார்ப்பு எஃகு ஸ்லீவின் வெப்ப சிகிச்சை
குறிப்பிட்ட இயந்திரவியல் பண்புகள் தேவைப்படும்போது, 35CrMoV வார்ப்பு எஃகு ஸ்லீவிற்கான ஒரு முக்கியமான உற்பத்திக் கட்டமாக வெப்பச் செயலாக்கம் அமைகிறது.
GW பிரசிஷன், குறிப்பிட்ட இயந்திரவியல் செயல்திறன் தேவைப்படும் எஃகு ஸ்லீவ்களுக்கு ஒரு மேம்பட்ட வெப்பச் செயலாக்க முறையைப் பயன்படுத்துகிறது. வெப்பச் செயலாக்கத்திற்குப் பிறகு, முடிக்கப்பட்ட பொருளின் நிலையைச் சரிபார்க்க அதற்கேற்ற இயந்திரவியல் பண்புச் சோதனை மேற்கொள்ளப்படுகிறது.
உருட்டு ஆலை பயன்பாட்டிற்குத் தேவையான இயந்திரவியல் பண்புகளைப் பராமரிக்கும் அதே வேளையில், தேவையான கடினத்தன்மை மற்றும் வலிமையைப் பெறும் வகையில் வெப்பச் செயலாக்க முறை வடிவமைக்கப்பட்டுள்ளது. மூலப்பொருளின் செயல்திறன் மற்றும் எந்திரவேலைத் துல்லியம் ஆகிய இரண்டிலிருந்தும் பொருளின் நிலையை மதிப்பிடுவதற்காக, வழக்கமான பரிமாண ஆய்வுடன் சேர்த்து இயந்திரவியல் பண்பு ஆய்வும் மேற்கொள்ளப்படுகிறது.
இந்த 35CrMoV வார்ப்பு எஃகு ஸ்லீவிற்கான, வழக்கமான வெப்பச் செயலாக்க செயல்திறனில் பின்வருவன அடங்கும்:HRC 48–52 கடினத்தன்மை,1500–1800 MPa இழுவிசை வலிமை,1200–1400 MPa மகசூல் வலிமை,10–15% நீட்சி, மற்றும்20–40 J/cm² தாக்க வலிமைஉயர் வெப்பநிலை கடினத்தன்மை தேவை என்பதுஒரு மணி நேரம் வைத்திருந்த பிறகு 600°C-ல் ≥HRC 38.
இறுதி வெப்பச் செயலாக்க நிலை, வாடிக்கையாளரால் குறிப்பிடப்பட்ட இயந்திரவியல் பண்புத் தேவைகள் மற்றும் பொருந்தக்கூடிய ஆய்வு அளவுகோல்களுக்கு ஏற்ப கட்டுப்படுத்தப்படுகிறது.
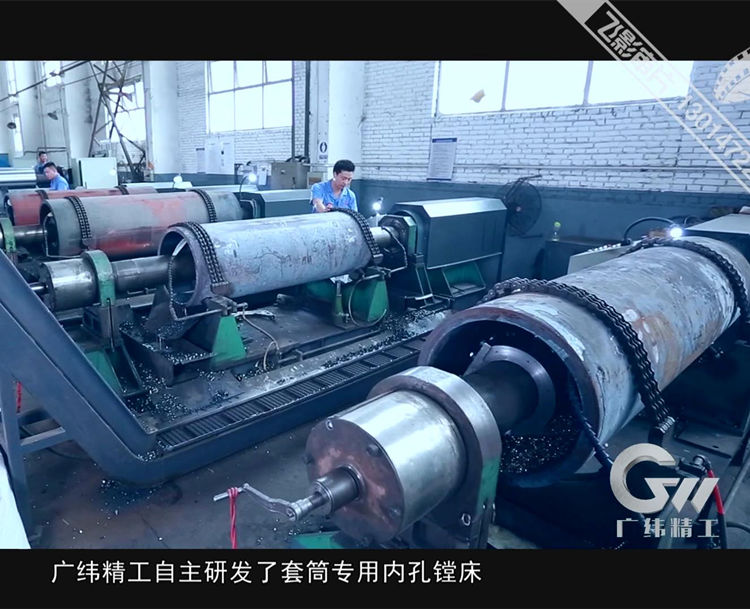
பிரத்யேக துளை துளையிடும் இயந்திரம்
இந்த வார்ப்பு எஃகு ஸ்லீவின் முக்கியமான உற்பத்தித் திறன்களில் ஒன்று, நிறுவனத்தால் சுயமாக உருவாக்கப்பட்ட பிரத்யேக துளையிடும் இயந்திரம் ஆகும். இந்த உபகரணம் GW பிரசிஷன் நிறுவனத்தால் ஆராயப்பட்டு உருவாக்கப்பட்டது மற்றும் ஒரு அங்கீகாரத்தைப் பெற்றுள்ளது.தேசிய வலைத்தளம்.
இந்த பிரத்யேக இயந்திரம், சிறந்த உறுதித்தன்மை மற்றும் உயர் எந்திரத் துல்லியத்துடன் வடிவமைக்கப்பட்டுள்ளது. இதன் எந்திர அமைப்பு, திரும்பாத இறுக்கும் அமைப்பைப் பயன்படுத்துகிறது, இது துளையிடும் செயல்முறையின் போது பணிப்பொருளின் நிலையைப் பராமரிக்க உதவுகிறது.
இந்த பிரத்யேக உபகரணத்தின் வளர்ச்சியும் தொடர்ச்சியான மேம்பாடும், பெரிய எஃகு உறைகளுக்கான ஒரு ஒருங்கிணைந்த செயலாக்க அமைப்பை நிறுவ GW Precision நிறுவனத்திற்கு உதவியுள்ளன. இந்த அமைப்பு கட்டுப்படுத்துவதில் கவனம் செலுத்துகிறது.ஒருமையம், உருளைத்தன்மை, சமச்சீர் மற்றும் இயக்கச் சமநிலைஉற்பத்தி செயல்முறை முழுவதும்.
உண்மையான தயாரிப்பு வடிவமைப்பிலிருந்து சுயாதீனமாக ஒரு நிலையான சகிப்புத்தன்மையைப் பயன்படுத்துவதற்குப் பதிலாக, வாடிக்கையாளரின் வரைபடங்கள் மற்றும் தொழில்நுட்பத் தேவைகளுக்கு ஏற்ப குறிப்பிட்ட பரிமாண சகிப்புத்தன்மைகளும் வடிவவியல் துல்லிய சகிப்புத்தன்மைகளும் கடுமையாகக் கட்டுப்படுத்தப்படுகின்றன.
எஃகு ஸ்லீவ் பிளாங்கின் துல்லியமான துளையிடல்
வார்ப்பு எஃகு ஸ்லீவ் பிளாங்க், முதலில் GW பிரசிஷன் நிறுவனத்தால் உருவாக்கப்பட்ட பிரத்யேக துளையிடும் இயந்திரத்தில் பதப்படுத்தப்படுகிறது.
துளையிடும் போது, துளையின் முன் மற்றும் பின் முனைகளுக்கு இடையில் ஒருமையை அடைவதற்காக ஸ்லீவ் பிளாங்கை சரிசெய்யலாம். இந்த நிலைப்படுத்தும் முறை, நிலையான வெட்டு நிலைமைகளைப் பராமரிக்கவும், எந்திரத் துல்லியத்தை மேம்படுத்தவும் உதவுகிறது.
வெட்டும் செயல்முறையின் போது, வேலைப்பொருள் நிலையாக இருக்க, கருவியின் தண்டு சுழன்று உள் துளையை இயந்திரமயமாக்குகிறது. இந்த இயந்திரமயமாக்கல் முறை, கூம்பு வடிவம் மற்றும் பிற வடிவப் பிழைகள் உட்பட, வேலைப்பொருள் சுழற்சியுடன் தொடர்புடைய பிழைகளைத் தவிர்க்கிறது.
இயந்திர வேலைப்பாட்டின் போது சில்லுகளை நிலையாக அகற்றுவது, இயந்திரம் செய்யப்பட்ட மேற்பரப்பின் நிலையை மேம்படுத்தவும், சில்லுகள் பதப்படுத்தப்பட்ட மேற்பரப்பைக் கீறுவதற்கான வாய்ப்பைக் குறைக்கவும் உதவுகிறது. பெரிய விட்டம் மற்றும் நீண்ட நீளம் கொண்ட எஃகு உறைகளை இயந்திரம் செய்யும் போது இந்த செயல்முறைப் பண்புகள் முக்கியமானவை, ஏனெனில் இயந்திர வேலைப்பாட்டின் நிலைத்தன்மை இறுதி வடிவியல் துல்லியத்தை நேரடியாகப் பாதிக்கிறது.
இரட்டை சுய-மையப்படுத்தும் CNC எந்திரம்
துளையிடுதல் மற்றும் ஆழ்துளை இடுதலுக்குப் பிறகு, வார்ப்பு எஃகு உறையானது மேலும் ஒரு பொருளைப் பயன்படுத்தி பதப்படுத்தப்படுகிறது.இரட்டை சுய மையப்படுத்தும் CNC இயந்திரக் கருவிபெரிய அளவிலான பாகங்களை உயர் துல்லியத்துடன் இயந்திர வேலைப்பாடு செய்வதில் GW பிரசிஷனின் நீண்டகால ஆராய்ச்சி மற்றும் அனுபவத்திலிருந்து உருவாக்கப்பட்டது.
ஸ்லீவின் இரு முனைகளிலும் ஹைட்ராலிக் ஆதரவு சக்குகள் பொருத்தப்பட்டுள்ளன. இந்த சக்குகள் உள் துளையின் இரு முனைகளையும் விரைவாக நிலைநிறுத்தி, முன் மற்றும் பின் உள் துளைப் பிரிவுகளுக்கு இடையேயான ஒருமையை அனுமதிக்கப்பட்ட சகிப்புத்தன்மைக்குள் கட்டுப்படுத்த உதவுகின்றன.
நிலைநிறுத்திய பிறகு, இயந்திரக் கருவியானது, அனுமதிக்கப்பட்ட சகிப்பு வரம்பிற்குள் உள் மற்றும் வெளி வட்டங்களுக்கு இடையேயான ஒருமையத்தைக் கட்டுப்படுத்தியவாறு, வெளிப்புற உருளை மேற்பரப்பைச் செயலாக்குகிறது.
இரு முனைகளிலும் உள்ள உள் துளைகளின் கூம்பு வட்டங்களும், குறிப்பிடப்பட்ட சகிப்புத்தன்மைக்குள் ஒருமையத்தைப் பராமரிக்கும் வகையில் பதப்படுத்தப்பட்டு கட்டுப்படுத்தப்படுகின்றன. இந்த இரட்டை சுய-மையப்படுத்தும் எந்திரமுறை, பெரிய எஃகு உறைகளுக்கு குறிப்பாகப் பயனுள்ளதாக இருக்கிறது, ஏனெனில் உள் துளை, வெளி விட்டம் மற்றும் இரு முனை குறிப்புப் பரப்புகளுக்கு இடையிலான தொடர்பு, இறுதி இணைப்புத் துல்லியத்தில் நேரடித் தாக்கத்தை ஏற்படுத்துகிறது.
வடிவியல் துல்லியம் மற்றும் செயல்முறைக் கட்டுப்பாடு
செப்புத் தகடு உருட்டு ஆலை உபகரணங்களில் பயன்படுத்தப்படும் ஒரு பெரிய வார்ப்பு எஃகு உறையைப் பொறுத்தவரை, இறுதித் தயாரிப்பை மதிப்பிடுவதற்குப் பரிமாணத் துல்லியம் மட்டும் போதுமானதல்ல. இயந்திரத்தால் செதுக்கப்பட்ட வெவ்வேறு பரப்புகளுக்கு இடையிலான தொடர்பும் கட்டுப்படுத்தப்பட வேண்டும்.
எனவே, GW பிரசிஷனின் ஒருங்கிணைந்த செயலாக்க அமைப்பு, பின்வரும் பல முக்கிய வடிவியல் பண்புகளின் மீது கவனம் செலுத்துகிறது:ஒருமையம், உருளைத்தன்மை மற்றும் சமச்சீர்இந்த அளவுருக்கள் இறுதி ஆய்வின்போது மட்டும் கருத்தில் கொள்ளப்படாமல், செயலாக்க வரிசை முழுவதும் கட்டுப்படுத்தப்படுகின்றன.
பிரத்யேக துளையிடும் இயந்திரம், இரட்டை சுய-மையப்படுத்தும் CNC இயந்திரக் கருவி மற்றும் அது தொடர்பான துல்லியமான எந்திரச் செயலாக்கங்கள் ஆகியவை ஒன்றிணைந்து செயல்பட்டு, எஃகு ஸ்லீவிற்கான நிலையான எந்திரச் செயலாக்கக் குறிப்புகளை நிறுவுகின்றன.
குறிப்பிட்ட பரிமாண சகிப்புத்தன்மை மற்றும் வடிவவியல் சகிப்புத்தன்மை ஆகியவை வாடிக்கையாளரின் வரைபடங்கள் மற்றும் தொழில்நுட்பத் தேவைகளுக்கு ஏற்ப நிர்ணயிக்கப்படுகின்றன. இது, ஆதரிக்கப்படாத நிலையான பரிமாணங்களைப் பயன்படுத்தாமல், வெவ்வேறு செப்புத் தகடு உருட்டாலை உள்ளமைப்புகள் மற்றும் பல்வேறு உபகரண இடைமுகங்களுக்காக வார்ப்பு எஃகு உறையைத் தயாரிக்க அனுமதிக்கிறது.
டைனமிக் பேலன்சிங் டெஸ்ட்
உருட்டு ஆலை இயந்திரங்களில் பயன்படுத்தப்படும் ஒரு பெரிய சுழலும் எஃகு குழாய்க்கு, இயக்கச் சமநிலைப்படுத்துதல் என்பது ஒரு முக்கியமான பரிசோதனை அம்சமாகும்.
வெப்பச் சிகிச்சைக்குப் பிறகு செய்யப்படும் வழக்கமான பரிமாண ஆய்வு மற்றும் இயந்திரப் பண்புச் சோதனைகளுக்குக் கூடுதலாக, வார்ப்பு எஃகு ஸ்லீவ் தயாரிப்புகளின் தரத்தை மேலும் சரிபார்க்க, ஜி.டபிள்யூ பிரசிஷன் நிறுவனம் டைனமிக் பேலன்சிங் ஆய்வையும் மேற்கொள்கிறது.
ஒருவளைய-பட்டை டைனமிக் சமநிலை இயந்திரம்இதற்கு கிடைக்கிறது100% டைனமிக் பேலன்சிங் சோதனைவார்ப்பு எஃகு ஸ்லீவ்களின். சமநிலைப்படுத்தும் பரிசோதனையானது, பாகத்தின் சுழலும் நிலையைப் பாதிக்கக்கூடிய எஞ்சிய சமநிலையற்ற தன்மையைக் கண்டறிய உதவுகிறது.
பெரிய சுழலும் பாகங்களுக்கு, இயக்கச் சமநிலையானது நிலையான செயல்பாட்டுடன் நெருங்கிய தொடர்புடையது. எனவே, பரிமாணத் துல்லியம், வடிவவியல் துல்லியம் மற்றும் வெப்பச் செயலாக்க இயந்திரவியல் பண்புகளுடன் சேர்த்து, இயக்கச் சமநிலையாக்கமும் ஆய்வுச் செயல்முறையில் இணைக்கப்படுகிறது.
செப்புத் தகடு உருட்டு ஆலைகளுக்கான தனிப்பயனாக்கப்பட்ட வார்ப்பு எஃகு உறை
35CrMoV வார்ப்பு எஃகு உறையானது, செப்புத் தகடு உருட்டாலைப் பயன்பாடுகளுக்காகத் தயாரிக்கப்படுகிறது, மேலும் வாடிக்கையாளரின் வரைபடங்கள் மற்றும் தொழில்நுட்பத் தேவைகளுக்கு ஏற்ப இதைத் தனிப்பயனாக்கலாம். தற்போதைய தரவுகளில் கிடைக்கப்பெறும் தயாரிப்பு விவரக்குறிப்புகள் பின்வருமாறு:565×505×1600 மிமீமற்றும்665×605×2000 மிமீ.
ஜி.டபிள்யூ பிரசிஷனின் உற்பத்திச் செயல்முறையானது, மூலப்பொருள் மற்றும் வார்ப்புக் கட்டுப்பாடு, மையவிலக்கு வார்ப்பு, வெப்பச் செயலாக்கம், பிரத்யேகத் துளையிடல், துல்லியமான ஆழ்துளையிடல், இரட்டைத் தன்மையப்படுத்தும் சி.என்.சி எந்திர வேலைப்பாடு மற்றும் இயக்கச் சமநிலை ஆய்வு ஆகியவற்றை உள்ளடக்கியது.
இந்த செயல்முறைகளின் ஒருங்கிணைப்பு, எஃகு ஸ்லீவின் பொருள் நிலை, இயந்திரப் பண்புகள், பரிமாணத் துல்லியம் மற்றும் வடிவவியல் துல்லியம் ஆகியவற்றின் மீது நிலையான கட்டுப்பாட்டை வழங்குவதை நோக்கமாகக் கொண்டுள்ளது. குறிப்பிட்ட இயந்திரப் பண்புகள் தேவைப்படும் தயாரிப்புகளுக்கு, பொருந்தக்கூடிய தொழில்நுட்பத் தேவைகளுக்கு ஏற்ப வெப்பச் செயலாக்கம் மேற்கொள்ளப்படுகிறது, அதனைத் தொடர்ந்து அதற்கேற்ற இயந்திரப் பண்பு சோதனையும் செய்யப்படுகிறது.
துல்லியமான எந்திர வேலைப்பாட்டிற்காக, GW பிரசிஷன் நிறுவனத்தால் உருவாக்கப்பட்ட பிரத்யேக துளையிடும் இயந்திரம், பெரிய ஸ்லீவ் பிளாங்குகளுக்கு ஒரு நிலையான எந்திர வேலைப்பாட்டு முறையை வழங்குகிறது. அதனைத் தொடர்ந்த இரட்டை சுய-மையப்படுத்தும் CNC எந்திர வேலைப்பாட்டுச் செயல்முறையானது, உள் மற்றும் வெளி உருளைப் பரப்புகளுக்கும் இருமுனை உள்-துளை வடிவவியலுக்கும் இடையிலான தொடர்பைக் கட்டுப்படுத்துகிறது.



